 英语
 中文简体
 俄语
 西班牙语
 阿拉伯语
¡No dude en contactarnos cuando nos necesite!
 INICIO / Noticias / Noticias de la industria / Mecanizado multieje: tipos, beneficios y cómo seleccionar el equipo adecuado
Mecanizado multieje: tipos, beneficios y cómo seleccionar el equipo adecuado
 2026.09.23
 Noticias de la industria
QC acaba de rechazar el tercer lote de una pieza fundida de colector porque dos puertos en ángulo no están alineados. Ese rechazo es el momento en que la mayoría de los talleres mecánicos comienzan a leer sobre el mecanizado multieje. Cuando es necesario volver a sujetar una pieza de trabajo para alcanzar características anguladas o curvas, cada nueva configuración reintroduce errores de alineación, desgaste de los accesorios y juicio del operador. El mecanizado multieje mantiene la pieza en una sola sujeción y permite que la herramienta llegue a ella desde varias direcciones, razón por la cual los fabricantes aeroespaciales y médicos lo han utilizado durante décadas. El resultado inmediato son tolerancias más estrictas y plazos de entrega más cortos; el resultado más importante es un proceso predecible y correcto en la primera parte. Aún así, la máquina es sólo la mitad de la solución: las trayectorias CAM, el soporte de piezas y la experiencia del programador deciden si los ejes adicionales realmente merecen su sustento.
Contenido
- 1 Qué significa realmente el mecanizado multieje
- 2 Cómo el mecanizado multieje cambia la forma de pensar en la configuración
- 3 Cuando el mecanizado multieje da sus frutos
- 4 Torneado multieje: donde convergen los centros de mecanizado y los tornos
- 5 Qué comprobar antes de comprar una máquina multieje
- 6 Realidad de la producción: lo que el multieje no resuelve
Qué significa realmente el mecanizado multieje
Las máquinas CNC describen el movimiento con ejes de coordenadas. Los tres ejes lineales son X, Y y Z. Un eje giratorio que gira alrededor de X es el eje A, alrededor de Y es el eje B y alrededor de Z es el eje C. Cuando una máquina combina ejes lineales con al menos un eje giratorio, se convierte en una máquina multieje. La mayoría de las máquinas de cuatro ejes utilizan una mesa giratoria en el eje C; Las máquinas de cinco ejes añaden un cabezal de husillo inclinable, una mesa inclinable o ambos. La frase 3 2 se refiere a una máquina de cinco ejes utilizada en modo de posicionamiento, donde los ejes giratorios se mueven en ángulo y se bloquean, luego cortan de la misma manera que una máquina de tres ejes.
La siguiente tabla compara las configuraciones que dominan los talleres de trabajo y las ventajas y desventajas que aporta cada una:
| Configuración | movimiento | Piezas típicas | Fortaleza principal | Cuidado |
|---|---|---|---|---|
| 3 ejes | X, Y, Z lineal | Piezas prismáticas simples, placas, bolsas. | Programación sencilla y de menor coste | Las funciones en ángulo aún necesitan configuraciones adicionales |
| 4 ejes (3 1) | X, Y, Z más un eje giratorio | Ranuras curvas, carcasas de engranajes, perfiles largos | Movimiento giratorio a un coste moderado. | Longitud de la pieza limitada por el diámetro de la mesa. |
| 5 ejes 3 2 | X, Y, Z más dos ejes giratorios | Soportes con puertos en ángulo, bases de moldes | Llega a cinco lados en una sola configuración. | Carece de verdadero corte simultáneo de cinco ejes |
| 5 ejes simultáneos | X, Y, Z más ejes giratorios interpolados | Impulsores, álabes de turbina, formas orgánicas. | Mejor acabado superficial y tiempo de ciclo | Lo más caro de programar y verificar |
| Centro de torneado multitarea | Eje X, Z, Y, C, segundo husillo | Ejes con caras fresadas, orificios transversales, excéntricas | Toda la pieza terminada en un ciclo. | Necesita herramientas activas y capacidad del eje Y |
Cómo el mecanizado multieje cambia la forma de pensar en la configuración
Agregar ejes no simplemente agrega movimiento; cambia el sistema de referencia. En una máquina de 3 ejes, se crea un orificio en ángulo colocando la pieza de trabajo en un dispositivo en ángulo, por lo que la posición del orificio depende de la precisión con la que se sujeta ese dispositivo. En una máquina multieje, la propia máquina hace girar la pieza o la herramienta hasta el ángulo programado, y el único dato que importa es la posición de rotación calibrada. El error del accesorio deja de acumularse.
La secuencia de producción también cambia de forma:
- Modele la pieza en CAD y conviértala a CAM, definiendo cada característica en un sistema de coordenadas.
- Simule el programa completo, incluido el movimiento giratorio, la separación del portaherramientas y el desplazamiento de la mesa.
- Sujete la pieza de trabajo una vez y palpe o indique sus bordes de referencia.
- Ejecute el ciclo; la máquina posiciona los ejes giratorios automáticamente entre cortes.
- Inspeccione las funciones terminadas con el mismo sistema de coordenadas, porque no se volvió a fijar nada.
La ganancia de tolerancia proviene de la eliminación de las sujeciones. Una característica mecanizada después del tercer reapriete conlleva el error acumulado de todas las configuraciones anteriores. Mecanizarlo con la sujeción original mantiene el dato idéntico, razón por la cual los talleres que tienen una repetibilidad de 0,01 mm ven menos piezas de desecho incluso cuando el tiempo del ciclo apenas cambia.
Cuando el mecanizado multieje da sus frutos
No todas las piezas necesitan cinco ejes. Los candidatos tienden a compartir algunas características: orificios en ángulo, superficies de rieles curvadas, paredes de molde inclinadas o cortes interrumpidos que necesitan una orientación constante de la herramienta. Las cinco familias de partes siguientes son las candidatas más sólidas:
- Piezas estructurales aeroespaciales – soportes de pared delgada, carcasas de válvulas y accesorios con puertos en ángulo; Los prototipos y las piezas de producción disfrutan de la misma precisión en una sola configuración.
- Componentes de moldes y matrices – núcleos, insertos y electrodos con superficies estiradas, donde una pasada de acabado en cinco ejes evita las marcas de paso dejadas al volver a sujetar.
- Implantes e instrumentos médicos. – perfiles de titanio curvados y orificios de ángulo compuesto, donde el posicionamiento estable protege la geometría sensible.
- Piezas de transmisión para automóviles y motocicletas. – soportes de conexión, herrajes del motor y cajas de pedales que cambian entre revisiones y necesitan una nueva cotización rápida.
- Componentes hidráulicos y energéticos. – cuerpos de válvulas y conectores con puertos perforados transversalmente que deben encontrarse en el medio del material sin desviarse.
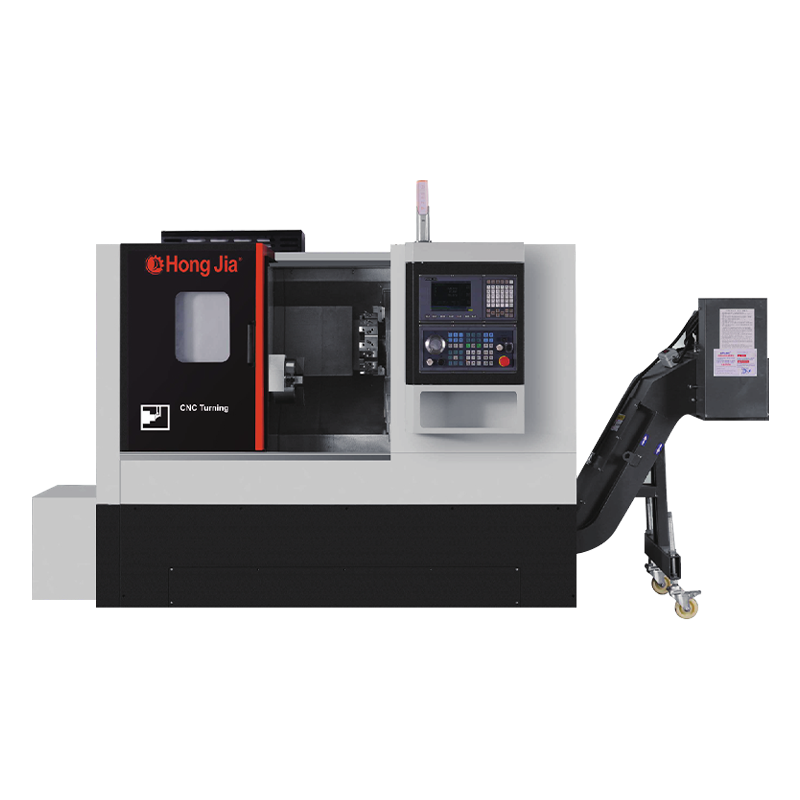
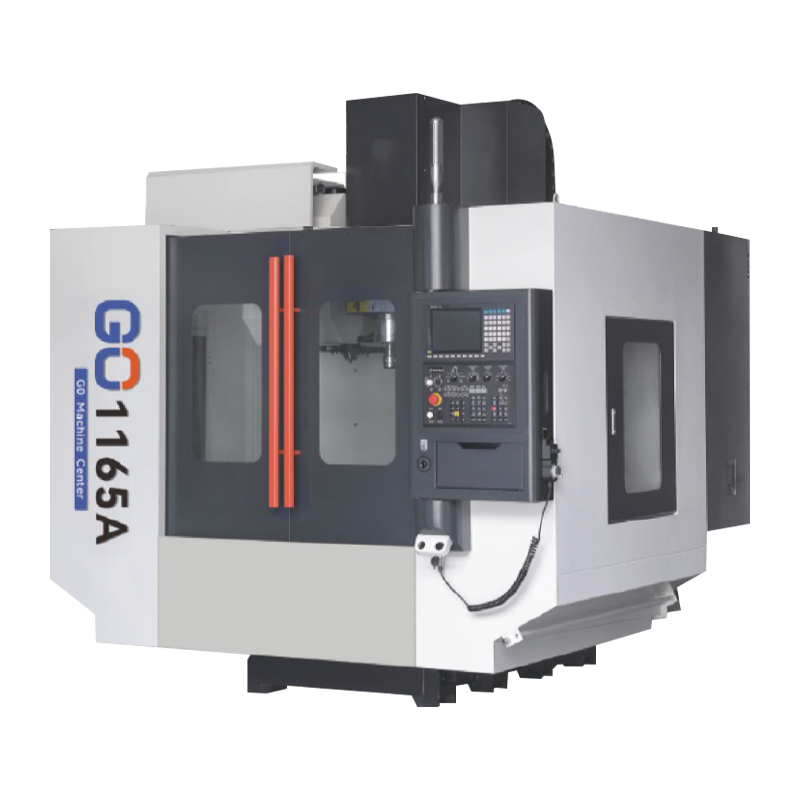
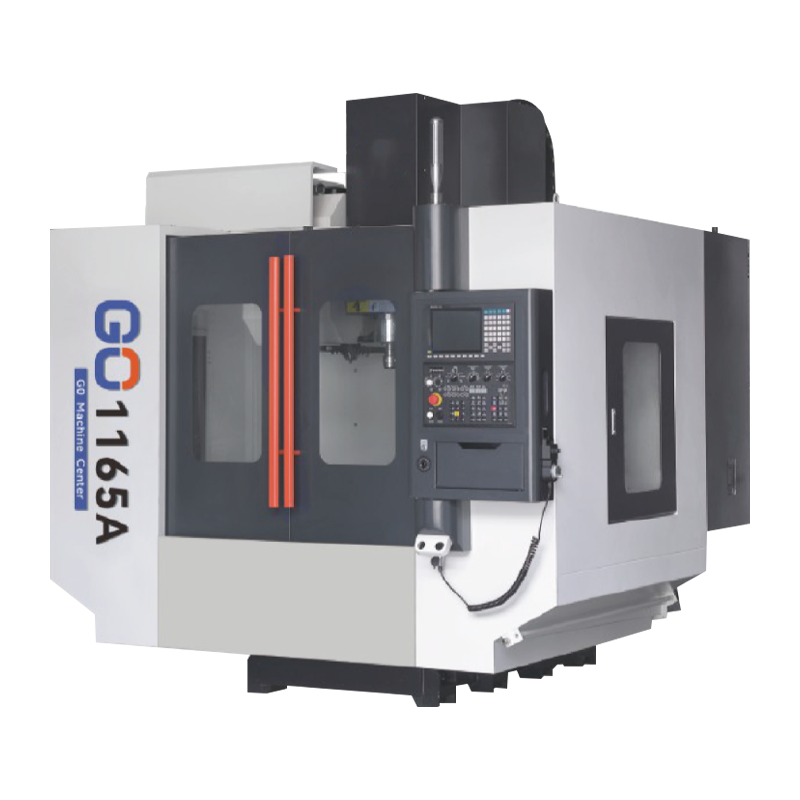 Centro de mecanizado de alta velocidad y servicio pesado 1165A para fresado rígido Este centro de mecanizado de servicio pesado cuenta con una base ancha, guías de gran envergadura y husillos de bolas pretensados para mantener la rigidez durante el fresado con mesa giratoria, lo que lo convierte en una excelente opción cuando herramientas largas exigen un corte estable. Ver producto →
En el lado del fresado, la rigidez decide si una mesa giratoria ofrece su precisión nominal. Un VMC liviano puede flexionarse cuando una herramienta larga cuelga sobre un accesorio giratorio; un centro de mecanizado de alta resistencia con un husillo de alta velocidad, como el 1165A, absorbe esa carga y mantiene estable la punta de la herramienta mientras la mesa se inclina y gira.
Torneado multieje: donde convergen los centros de mecanizado y los tornos
La mayoría de los artículos introductorios sobre el mecanizado multieje hablan de centros de fresado, pero las mayores reducciones en la configuración suelen producirse en el lado del torneado. Un moderno centro de torneado multieje añade un eje C en el husillo principal, un eje Y en la torreta y, frecuentemente, un segundo husillo. Un eje que antes requería tres operaciones, sujeción, transferencia del subhusillo y luego un centro de fresado independiente, ahora se puede terminar en un ciclo.
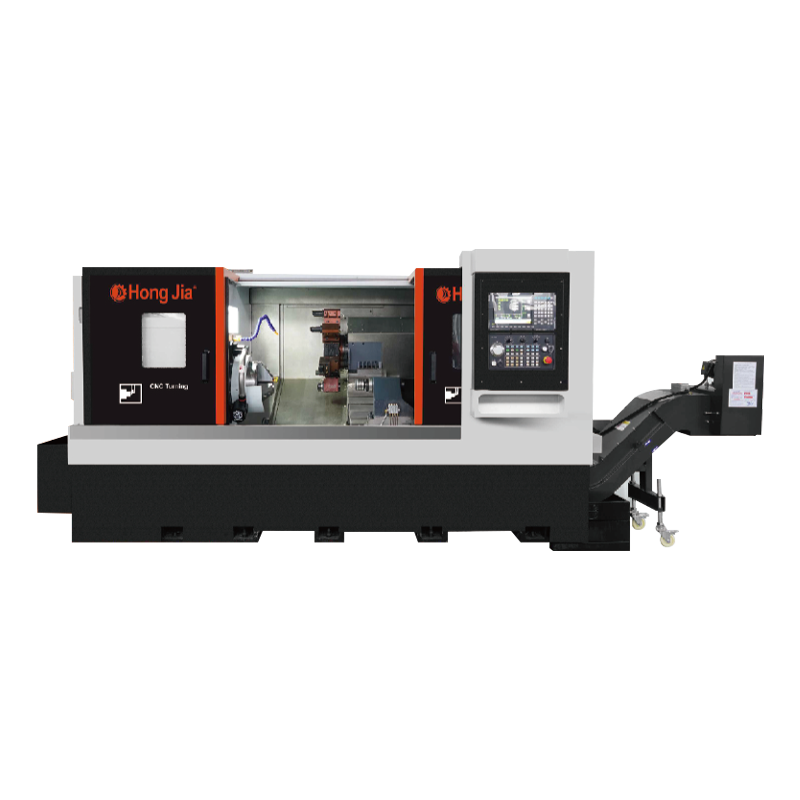
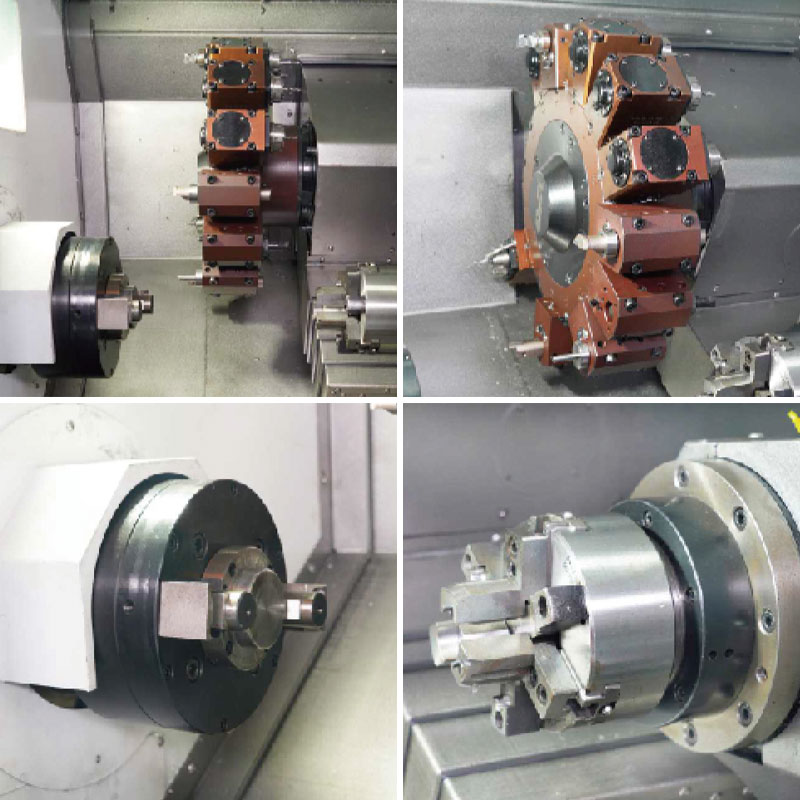 Centro de torneado y acoplamiento automático de doble husillo NC-106DS Con transferencia automática de piezas de trabajo entre husillos principal y secundario, este centro completa ambos extremos de un eje en un ciclo, lo que reduce los errores de sujeción y admite torneado, taladrado, taladrado, fresado y roscado para piezas complejas. Ver producto →
El diseño de doble husillo va más allá. En una disposición de acoplamiento automático, la pieza se mueve desde el husillo principal al subhusillo sin detener el programa. Ambos extremos del eje se mecanizan en el mismo ciclo, por lo que las funciones de segunda operación hacen referencia a la referencia de la primera operación en lugar de una nueva sujeción. Por eso un solución de acoplamiento automático de doble husillo se ha convertido en la respuesta estándar para ejes complejos con características en ambos extremos.
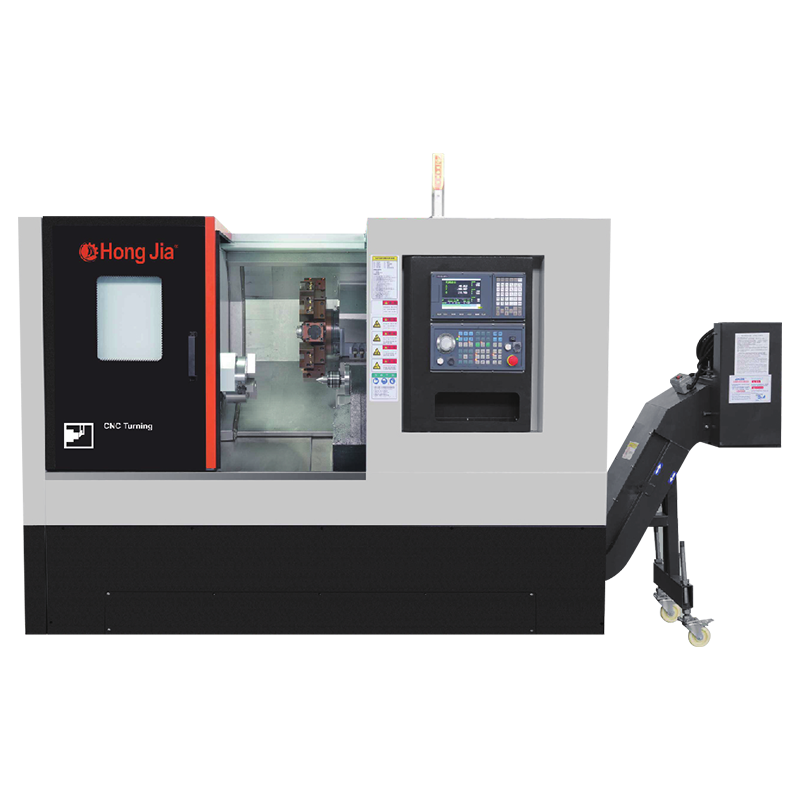
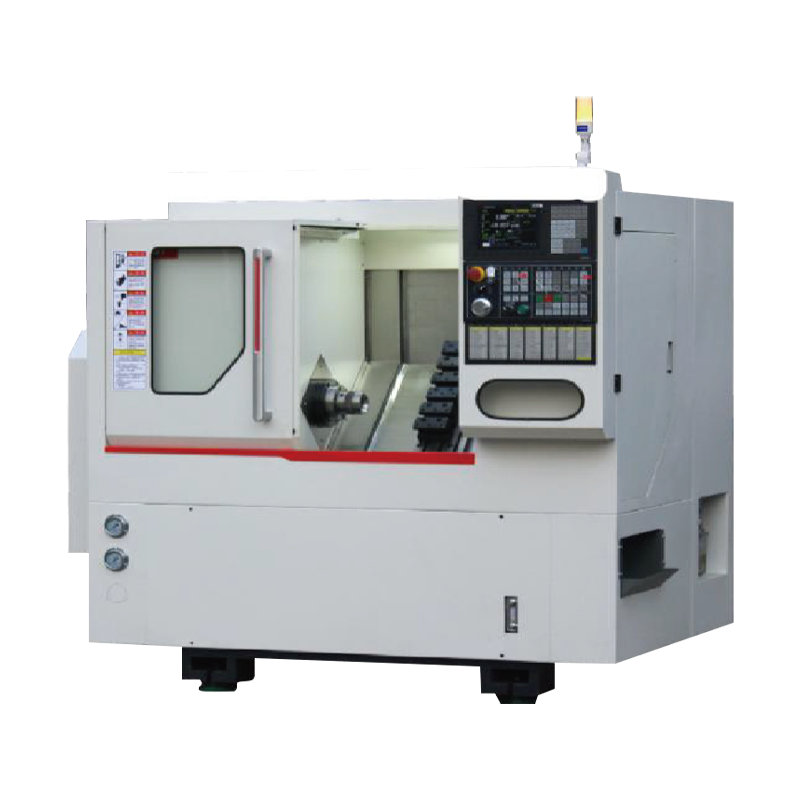 Centro de torneado multifunción T36P con taladrado y mandrinado Esta máquina combina torneado con taladrado y mandrinado en una sola configuración, utilizando una estructura rígida para cortes pesados. Su eje integrado y su tanque de refrigerante extraíble se adaptan a piezas de alta producción que requieren orificios transversales o características excéntricas. Ver producto →
La misma lógica se aplica a los agujeros, ranuras y partes planas. Un centro de torneado con capacidad de taladrado y mandrinado, como el T36P, combina diámetros torneados con taladrado transversal, fresado de ranuras y mandrinado excéntrico. La pieza permanece sujeta mientras la torreta indexa entre operaciones, por lo que la relación entre el diámetro torneado y el orificio perforado es controlada por la máquina en lugar de por una configuración secundaria.
Qué comprobar antes de comprar una máquina multieje
Una máquina con más ejes no mejora automáticamente el taller. Estos cinco controles previenen los errores de compra más comunes:
| comprobar | Por qué es importante |
|---|---|
| Postprocesador CAM | Una máquina multieje es inútil sin un postprocesador verificado; pruébelo en el control real antes de firmar. |
| Precisión del eje giratorio | Las mesas con engranaje helicoidal muestran juego y las mesas con accionamiento directo cuestan más; Pregunte por las cifras indicadas de juego y precisión posicional. |
| Control y simulación | Los ciclos de cinco ejes necesitan una visión anticipada de alta velocidad y evitar colisiones; Los operadores necesitan estas herramientas para trabajar de forma segura. |
| Presupuesto de accesorios y herramientas. | Las mesas giratorias, las placas base y las abrazaderas personalizadas añaden una parte importante al precio de la máquina; inclúyalos en su ROI. |
| Formación y servicio | La programación multieje es una habilidad separada; Confirme que el proveedor puede capacitar a sus programadores y proporcionar diagnósticos remotos. |
Para muchos talleres, el primer paso más práctico hacia el trabajo multieje es centro de giro horizontal con herramientas motorizadas, porque los ejes, bridas y husillos normalmente necesitan características de fresado y taladrado angulares que un centro de torneado puede alcanzar con una sola sujeción.
Realidad de la producción: lo que el multieje no resuelve
El mecanizado multieje merece su reputación, pero también presenta limitaciones que aparecen después de la instalación. Las cinco sorpresas más comunes son:
- El tiempo CAM se traslada a la oficina – Las trayectorias simultáneas tardan más en generarse y verificarse que los programas de tres ejes que reemplazan.
- El tiempo del ciclo puede aumentar – una máquina que realiza un trabajo previamente distribuido en tres husillos significa que la máquina está inactiva mientras las herramientas se indexan y la pieza se transfiere.
- El riesgo de colisión es mayor – las mesas giratorias y los portaherramientas largos reducen el espacio libre, por lo que la simulación es obligatoria, no opcional.
- La envolvente de trabajo se reduce – la mesa giratoria eleva la pieza y los componentes altos pueden golpear la punta del husillo antes de que la mesa termine su recorrido.
- Cambios en las habilidades del operador – Las rutinas de sondeo, el ajuste de herramientas y la inspección durante el proceso son más importantes que la experiencia de mecanizado convencional.
El enfoque práctico es dirigir el trabajo de múltiples ejes a las máquinas donde el costo del eje esté justificado y mantener piezas prismáticas simples en equipos simples de tres ejes. Los talleres que gestionan la combinación obtienen deliberadamente el mejor rendimiento en ambos tipos de máquinas.
Un ejercicio útil: tome las tres piezas más problemáticas del taller, cuente las configuraciones que necesitan hoy y fije el precio de las mismas piezas con cotizaciones de cuatro y cinco ejes. Si el número de preparaciones cae de cuatro a uno, el caso de negocio se construye por sí solo. A partir de ahí, la cuestión de las especificaciones se vuelve más sencilla: cuánta capacidad de rotación, qué velocidad del husillo y qué posprocesador CAM. El mecanizado multieje no es una categoría separada de fabricación; es simplemente la respuesta normal para piezas que se niegan a ser acabadas con una sola sujeción cuadrada.
Derechos de autor © Ningbo Hongjia CNC Technology Co., Ltd.
