 英语
 中文简体
 俄语
 西班牙语
 阿拉伯语
¡No dude en contactarnos cuando nos necesite!
 INICIO / Noticias / Noticias de la industria / Una guía práctica de cad y cam: usos, selección y consideraciones clave
Una guía práctica de cad y cam: usos, selección y consideraciones clave
 2026.11.04
 Noticias de la industria
Llega una solicitud de cotización con un archivo STEP, un dibujo en PDF y una fecha de entrega. Antes de que el taller pueda cotizar, debe responder tres preguntas: ¿se puede sostener la pieza?, ¿puede la herramienta alcanzar todas las características? y ¿puede la máquina mantener la tolerancia en el tiempo de ciclo cotizado? CAD y leva responden esas preguntas en secuencia. CAD define la pieza; CAM define el movimiento que lo realiza. En el traspaso entre ellos es donde comienzan la mayoría de los errores de estimación, los primeros artículos descartados y los cambios inesperados de herramientas.
Contenido
- 1 Qué hacen realmente CAD y CAM
- 2 El traspaso: la calidad del modelo se convierte en precisión de la máquina
- 3 De la trayectoria al movimiento de la máquina
- 4 Donde CAD/CAM cambia la decisión de compra de máquinas
- 5 Una lista de verificación práctica antes de comprometerse
- 6 Conceptos erróneos comunes y su costo
- 7 Adaptar la máquina al trabajo
Qué hacen realmente CAD y CAM
CAD es el lado geométrico del flujo de trabajo. Produce el dibujo 2D, el modelo 3D, la estructura del conjunto y las dimensiones y tolerancias que definen la aceptación. En un taller, el archivo CAD puede provenir del cliente o puede reconstruirse a partir de un dibujo porque el modelo suministrado está incompleto. CAD responde a una pregunta: ¿qué es la pieza?
CAM comienza con esa geometría pero responde a una pregunta diferente: ¿cómo se fabrica la pieza? El programador define material, sujeción de piezas, conjuntos de herramientas, secuencia de operación, parámetros de corte, estrategia de refrigerante y trayectoria de herramienta. El resultado no es un modelo más bonito. Es un conjunto de instrucciones específicas de la máquina, generalmente código G, además de una hoja de configuración que le indica al operador qué cargar y dónde arrancar.
| Pregunta | CAD | CAM |
|---|---|---|
| pregunta principal | ¿Cuál es la parte? | ¿Cómo se hace? |
| Entrada central | Dibujo del cliente, escaneo, concepto. | Modelo 3D, definición de stock, cinemática de la máquina. |
| Salida central | Dibujo 2D, modelo 3D, lista de materiales. | Ruta de herramienta, programa NC, hoja de configuración |
| Riesgo principal | Tolerancia o dato faltante | Posprocesador, margen de stock o alcance de herramienta incorrectos |
| propietario típico | Ingeniero de diseño, dibujante | Programador CAM, maquinista |
La distinción tiene importancia comercial. Un cambio de diseño puede costar horas de ingeniería. Un cambio de CAM puede costar un accesorio, una herramienta o un ciclo de prueba. Tratarlos como un solo paso oculta ambos costos.
El traspaso: la calidad del modelo se convierte en precisión de la máquina
Un modelo puede verse perfecto en la pantalla y aún así quedar inutilizable en CAM. Las superficies abiertas, los sólidos superpuestos, las unidades mixtas y los datos de referencia faltantes obligan al programador a reconstruir la geometría, y cada reconstrucción presenta la posibilidad de mover una característica. Para piezas torneadas, el traspaso más importante suele ser el eje de rotación y la envolvente del material. Si la línea central del modelo no coincide con el eje del husillo en CAM, la pieza se cortará de manera excéntrica sin importar cuán cuidadosamente se genere la trayectoria.
Antes de programar, compare el modelo con el dibujo en lugar de con la pantalla:
- Unidades y escala. Confirme milímetros o pulgadas antes de importar. Un error de factor 25,4 puede sobrevivir a varias operaciones antes de que se vuelva obvio.
- Esquema de datos. Acuerde los datos A-B-C y haga que el desplazamiento de trabajo CAM refleje el dibujo.
- Estado de existencias. Defina material en barra, pieza en bruto fundida o forja casi neta; El stock cambia la profundidad de corte, el compromiso de la herramienta y el tiempo del ciclo.
- Intención de la característica. Las roscas, chaflanes, filetes, socavaduras y relieves necesitan un propósito. Un chaflán estético puede provocar una colisión con una herramienta orientada hacia atrás.
- Pila de tolerancia. CAD muestra la geometría nominal. No muestra deflexión del plato, crecimiento térmico ni el efecto de un inserto desafilado.
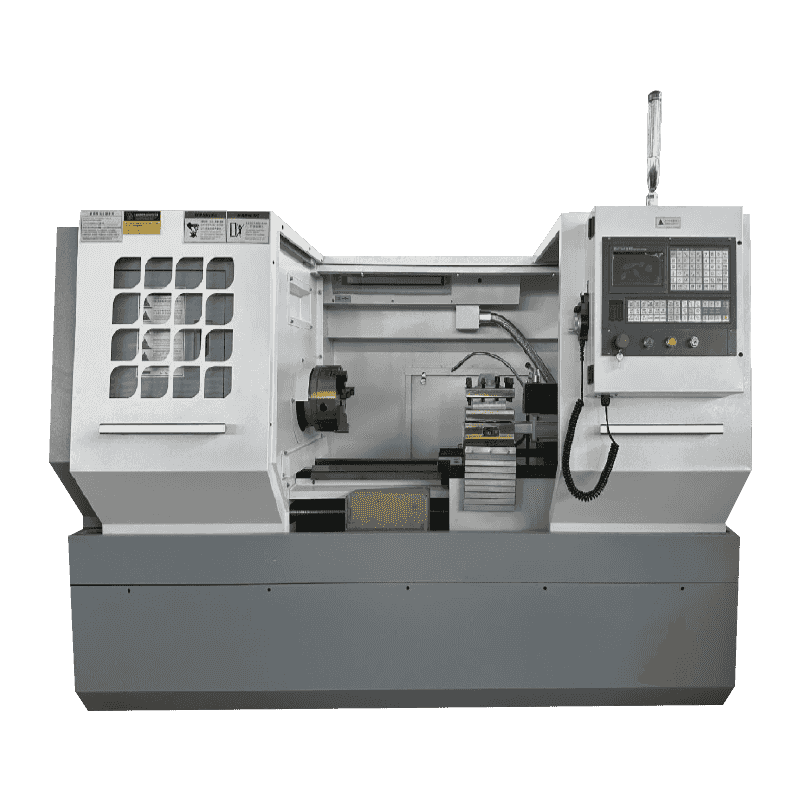
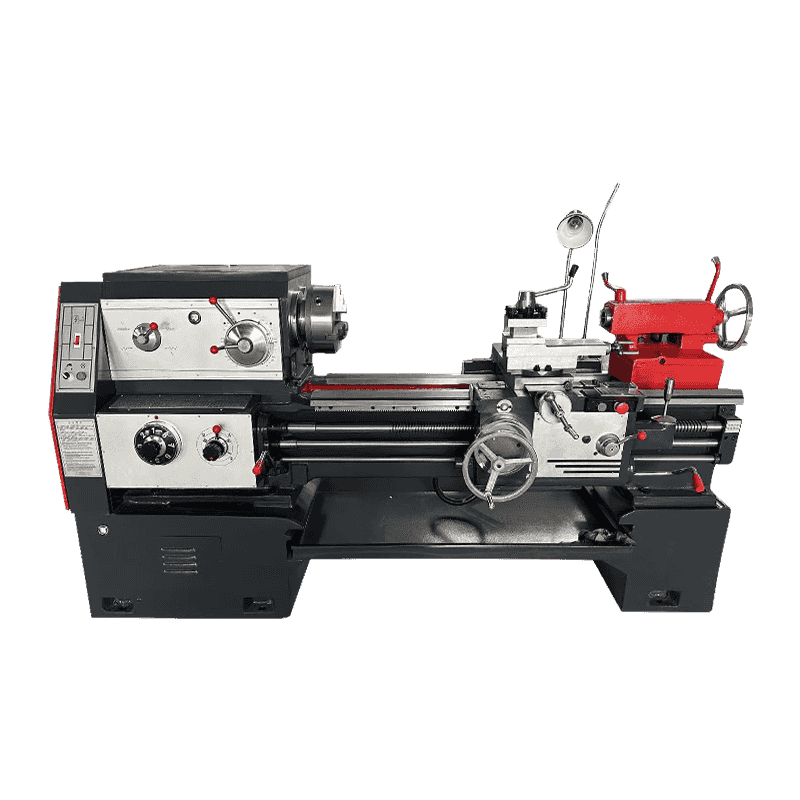
Para los talleres que cortan barras de gran tamaño o realizan pasadas de desbaste pesadas, un torno horizontal de alta potencia con una base estable brinda al programador espacio para utilizar profundidades de corte realistas.
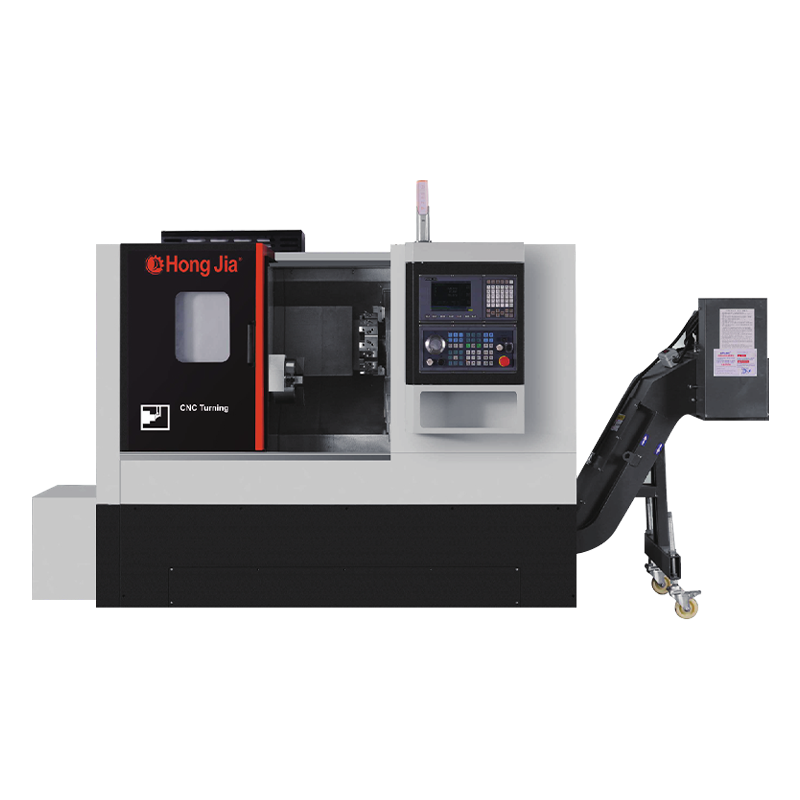
 Torno horizontal CNC de alta potencia CK6150 Torno de plataforma plana de alta potencia con diámetro de husillo de 82 mm y motor de 7,5 kW, adecuado para barras de mayor tamaño y desbaste pesado con CAM adaptado. Ver producto →
De la trayectoria al movimiento de la máquina
La salida CAM no es universal. El posprocesador traduce una trayectoria de herramienta genérica al código que espera una máquina específica: posiciones de cambio de herramienta, orientación del husillo, códigos M del refrigerante, movimiento del contrapunto, sujeción del mandril, apretones de manos del alimentador de barras y sincronización del subhusillo. Una publicación cercana pero no correcta puede producir un programa que parece razonable en la pantalla y se comporta mal en la máquina.
Las características de la máquina cambian el trabajo de programación más de lo que la mayoría de los compradores esperan:
- Recuento de ejes. Un torno de dos ejes y un centro de torneado de tres ejes con eje Y o subhusillo requieren diferentes controles de colisión y lógica de sincronización.
- Configuración de torreta. La cantidad de estaciones, herramientas activas y capacidad de torreta doble determinan si una característica se puede terminar en una configuración o necesita una segunda operación.
- Capacidad de control. El soporte de macros, la memoria, la anticipación y los ciclos fijos afectan la forma en que se estructura el programa y la velocidad con la que se puede ejecutar sin pausas.
- Sujeción de piezas. Las opciones de mandril, pinza, luneta y contrapunto establecen el modelo original y el área accesible.
En un centro de torneado de corte pesado, el programador también debe respetar la potencia y el par del husillo. Una ruta que parece eficiente en el software puede detener el husillo o generar vibraciones si la profundidad de corte excede lo que la máquina puede absorber.
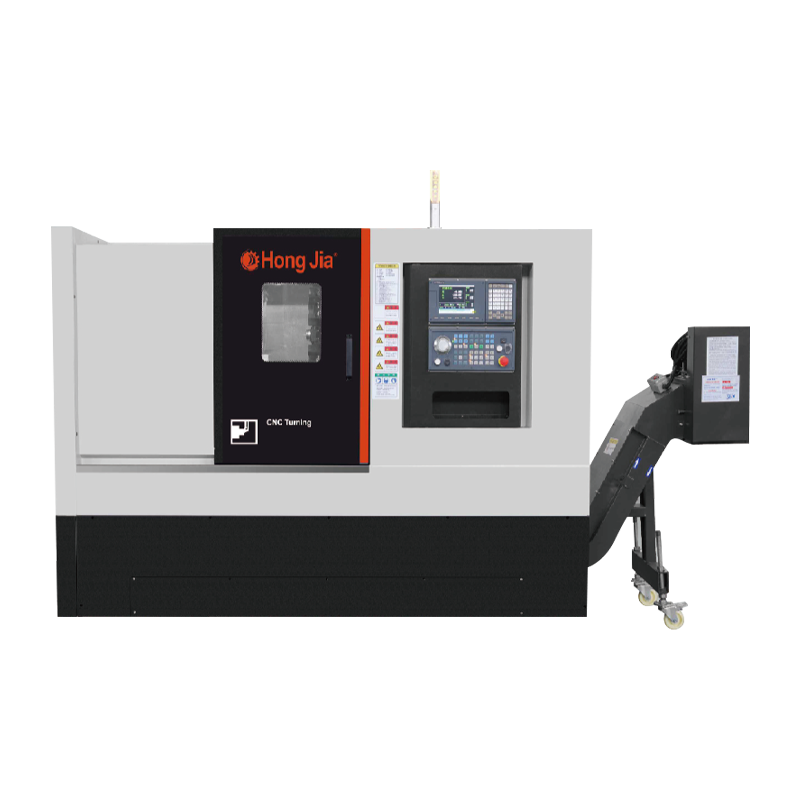
 Centro de torneado horizontal de corte pesado NC-106D Centro de torneado de corte pesado con diámetro de husillo de 56 mm, husillo de 11 kW y torreta eléctrica de 12 estaciones, que vale la pena revisar al combinar CAM con el torque y las herramientas del husillo. Ver producto →
Una lista de verificación práctica antes de comprometerse
El lugar más barato para detectar un error de CAD/CAM sigue siendo el ordenador. El segundo más barato es un ensayo. El más caro es un primer artículo desechado en una máquina que ya está reservada.
- Obtenga el archivo CAD nativo y un archivo STEP neutral. Verifique la integridad de las unidades, los datos y el modelo antes de cotizar.
- Acordar stock y sujeción de piezas. Confirme el tamaño de la barra, las mordazas del portabrocas, la holgura del accesorio y si la pieza necesita un contrapunto o una luneta.
- Construya la configuración CAM con la cinemática real de la máquina. Utilice la torreta, los portaherramientas y el posprocesador reales, no un demostrador genérico.
- Simule con remoción de material y verificación de colisiones. Busque movimientos rápidos a través del mandril, interferencias en el portaherramientas y funciones inalcanzables.
- Pruebe el programa e inspeccione el primer artículo. Verifique las compensaciones de herramientas, compensaciones de trabajo, tolerancias de primer corte y aceptación con respecto al dibujo.
Esta secuencia no es papeleo. Es la forma más económica de detectar un radio de plaquita incorrecto, un chaflán faltante o una torreta que no puede llegar a la cara posterior.
Conceptos erróneos comunes y su costo
CAD/CAM es pulsador. CAM todavía requiere decisiones sobre existencias, herramientas, orden de operaciones y puntos de retención. El software puede calcular una ruta; no puede decidir si la pieza se moverá cuando se abra el mandril.
Cualquier postprocesador funcionará. Una publicación genérica puede producir un código que se ve bien y se ejecuta mal. La altura del cambio de herramienta, la orientación del husillo y la secuencia del refrigerante son específicas de la máquina por una razón.
La simulación lo demuestra. La simulación demuestra movimiento, no dinámica. No mostrará el ruido de una barra larga y aburrida ni la desviación de una configuración débil.
La máquina más barata es la pieza más barata. Si una máquina de menor costo agrega una segunda configuración, un accesorio adicional o un ciclo más lento, el ahorro desaparece en la etapa de cotización.
Adaptar la máquina al trabajo
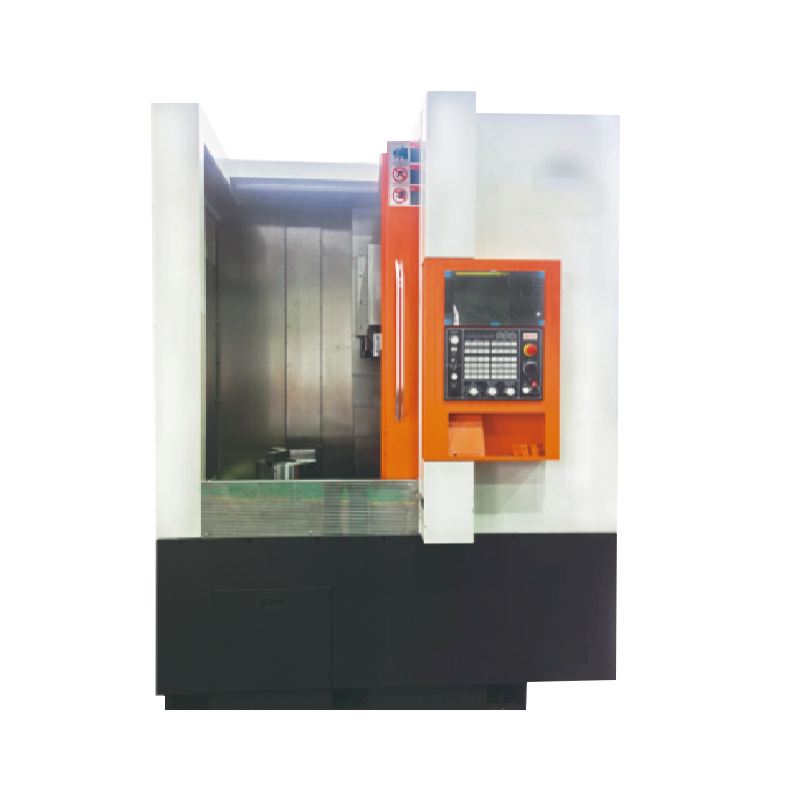
Los tornos horizontales y los centros de torneado son adecuados para trabajos con ejes, discos y manguitos donde la pieza gira alrededor de una línea central estable. Los tornos verticales suelen ser más adecuados para piezas de gran diámetro y longitud corta porque la sujeción del trabajo es más estable y la carga es más sencilla. Los centros de mecanizado verticales manejan piezas prismáticas con caras, cajeras y patrones de agujeros. La configuración CAM debe seguir la misma lógica: elegir la máquina que elimine la mayor cantidad de configuraciones sin que la pieza sea más difícil de sujetar.
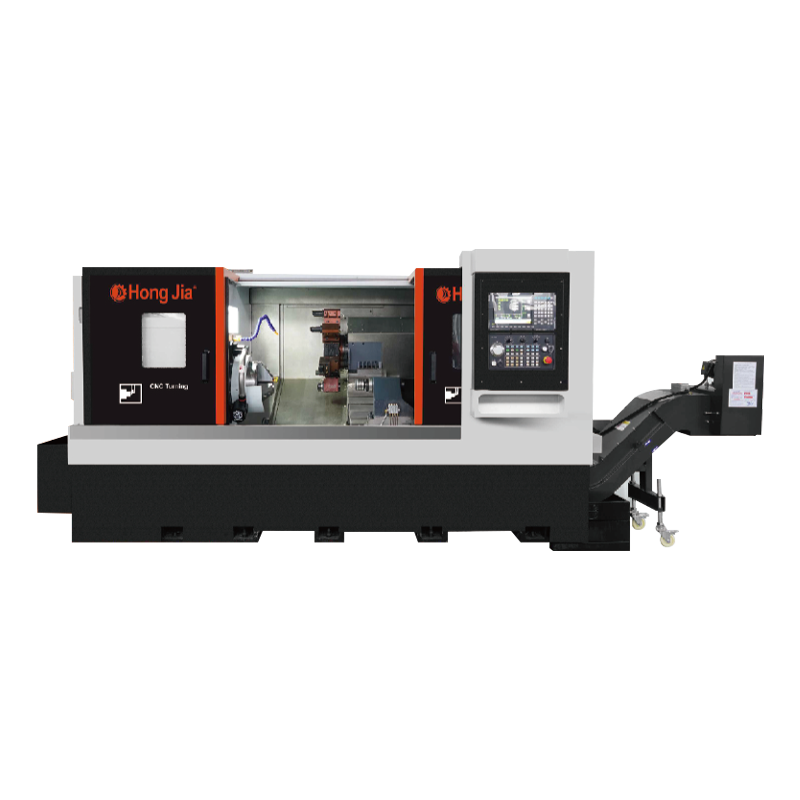
A Serie de torneado y fresado CNC horizontal. Por lo general, abarca desde torneado simple de dos ejes hasta configuraciones de herramientas motorizadas y subhusillo. Ese rango es importante porque la misma familia de piezas puede necesitar un torno básico hoy y un centro de torneado el año que viene.
Para anillos grandes, bridas y ejes cortos, un torno vertical de una sola columna puede simplificar la sujeción de la pieza y reducir la tentación de que la pieza sobresalga. El torno vertical CNC de una sola columna CK5116B es un ejemplo de esa configuración.
 CK-5116B Torno vertical de una sola columna Siemens 808D Torno vertical de una sola columna con mandril hidráulico de 1400 mm y diámetro máximo del poste de herramienta de 1600 mm, útil para anillos y bridas grandes donde la simplicidad de sujeción es importante. Ver producto →
CAD y CAM no son categorías de software para comparar en una lista de funciones. Son el traspaso entre un dibujo y una pieza cortada. Limpie el modelo, defina honestamente el stock y la sujeción de piezas, publíquelo en la máquina real y trate el primer artículo como una prueba en lugar de una producción. De esa manera, la máquina se convierte en una parte predecible de la cotización en lugar de la variable que decide si el trabajo genera dinero.
Derechos de autor © Ningbo Hongjia CNC Technology Co., Ltd.
