 英语
 中文简体
 俄语
 西班牙语
 阿拉伯语
¡No dude en contactarnos cuando nos necesite!
 INICIO / Noticias / Noticias de la industria / Mecanizado médico: una guía práctica para procesos CNC de precisión para dispositivos
Mecanizado médico: una guía práctica para procesos CNC de precisión para dispositivos
 2026.11.11
 Noticias de la industria
La inspección del primer artículo de un tornillo óseo de acero inoxidable 316L a menudo comienza con una pregunta práctica: ¿puede este proceso mantener la tolerancia crítica en todo el lote, no solo en una parte buena? Esa pregunta se encuentra en el centro del mecanizado médico. El trabajo no está definido por un tipo de máquina. Se define mediante una ruta controlada que coincide con la geometría, el material, la tolerancia, el acabado superficial, la limpieza y la trazabilidad de la pieza.
Para los compradores, la conclusión útil es simple: elegir la ruta del proceso antes de comparar las especificaciones de la máquina. Un torno con una excelente precisión del husillo no compensará un dispositivo débil o un plan de inspección que no pueda medir la característica. Una máquina modesta dentro de un proceso estable y bien documentado aún puede producir componentes médicos repetibles cuando el camino es el correcto.
Contenido
- 1 Comience con la familia de piezas, no con la máquina
- 2 El giro maneja las funciones redondas y repetidas
- 3 Materiales Establecer la ventana de corte
- 4 Las tolerancias y la inspección deciden la ruta del proceso
- 5 La realización de agujeros y el fresado necesitan sus propios puntos de control
- 6 La limpieza, la trazabilidad y la validación son parte del proceso
- 7 Preguntas de proveedores que separan la capacidad de las afirmaciones de los folletos
Comience con la familia de piezas, no con la máquina
El mecanizado médico cubre instrumentos quirúrgicos, componentes de implantes, piezas de equipos de diagnóstico, conectores de paso de fluidos y carcasas de instrumentos. No comparten una sola receta de fabricación. Un tornillo óseo redondo, una placa de instrumentos plana y un colector con orificios transversales dirigen el proceso hacia diferentes equipos y métodos de inspección.
Una forma práctica de planificar la ruta es agrupar partes por geometría dominante. La siguiente tabla es un punto de partida para una revisión de cotización, no un sustituto de un plan de proceso específico de la pieza.
| parte de la familia | Ruta típica | Características de la máquina a verificar | Enfoque de inspección |
|---|---|---|---|
| Implantes redondos, tornillos, pines. | Torneado CNC, a veces fresado de segunda operación | Precisión del husillo, repetibilidad de la pinza o mandril, avance de la barra | Diámetro, rosca, descentramiento, acabado superficial. |
| Ejes y conectores con características de dos extremos. | Centro de torneado o torneado de doble husillo | Sincronización de husillo, subhusillo, separación de herramientas | Alineación axial, posición de característica a característica |
| Placas y carcasas de instrumentos | Fresado, taladrado y roscado | Rigidez, estabilidad térmica, capacidad para herramientas pequeñas. | Planitud, posición del agujero, control de rebabas. |
| Piezas del colector y de la ruta del fluido | Fresado más taladrado, desbarbado y limpieza | Presión de refrigerante, evacuación de virutas, acceso a herramientas. | Intersección de agujeros cruzados, limpieza. |
| Piezas de prototipo o puente | Fresado y torneado de tres o cuatro ejes | Configuración rápida, compensación de trabajo, biblioteca de herramientas | Correlación del primer artículo |
El giro maneja las funciones redondas y repetidas
Si la pieza es principalmente rotacional, el torneado suele ser la primera operación a examinar. El mecanizado médico a menudo implica diámetros pequeños, roscas finas, conos, radios y características faciales que deben repetirse en miles de piezas. La máquina tiene que mantener el tamaño sin un ajuste constante por parte del operador. Esto sitúa el comportamiento térmico del husillo, la repetibilidad del mandril o pinza, el posicionamiento de la torreta y el suministro de refrigerante por delante de la velocidad principal del husillo.
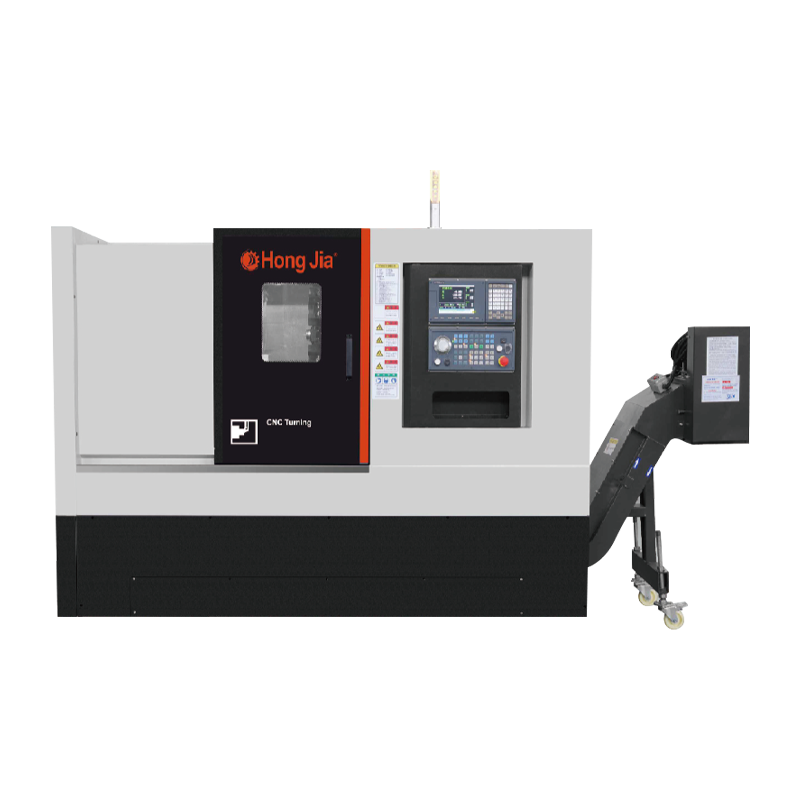
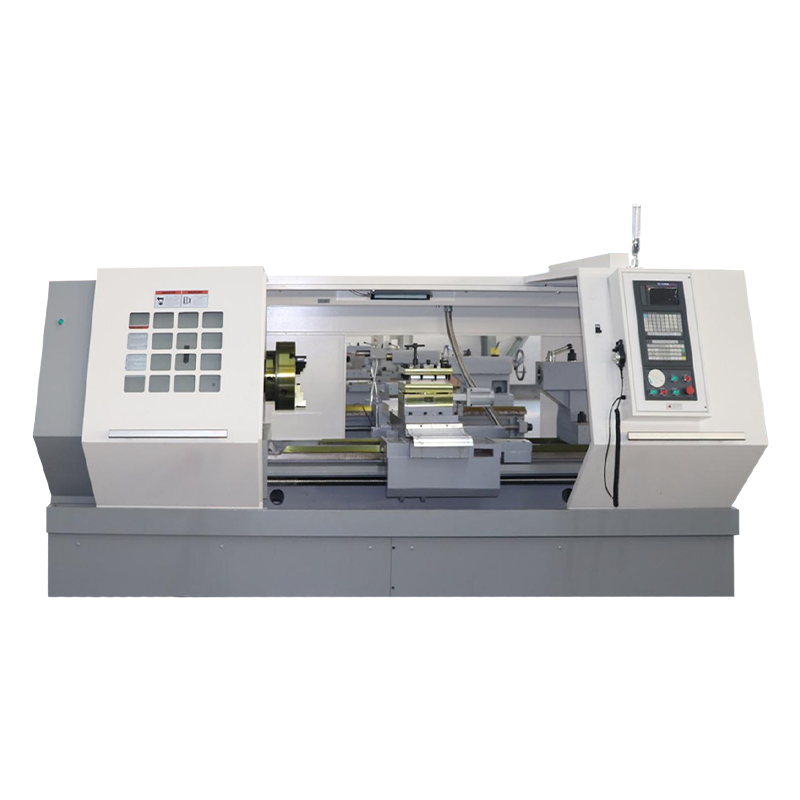
Para un torno horizontal de alta precisión, el CK6140 es un punto de partida relevante cuando la envolvente de piezas y el volumen de producción se ajustan a un diseño de husillo único. No sustituye la validación del proceso, pero puede ser la plataforma de giro estable alrededor de la cual se construye la ruta. Para una comparación más amplia de configuraciones de torneado y fresado, el Guía de selección de máquinas de torneado y fresado. Es útil antes de reducir la lista de máquinas.
 Torno horizontal CNC de alta precisión CK6140 El torno horizontal CNC serie CK6140 presenta alta precisión, alta potencia y alta rigidez. Sus principales componentes y estructura están óptimamente diseñados, y es el... Ver producto →
Materiales Establecer la ventana de corte
La elección de materiales cambia las herramientas, las velocidades, el refrigerante y la inspección. En el mecanizado médico, el acero inoxidable 316L, el titanio Ti-6Al-4V, el cromo cobalto, el PEEK, el aluminio 6061 y el latón son lo suficientemente comunes como para justificar supuestos de proceso separados. Una misma geometría puede comportarse de manera muy diferente en titanio y latón.
- El acero inoxidable 316L puede endurecerse y rebajarse; Bordes afilados, refrigerante estable y desbarbado cuidadoso.
- Ti-6Al-4V tiene baja conductividad térmica, por lo que el calor se concentra en el filo; La rigidez y la estrategia de refrigeración son fundamentales.
- El cromo-cobalto es abrasivo y requiere mucho desgaste; La vida útil de la herramienta y la integridad de la superficie necesitan una estrecha vigilancia.
- PEEK no es un metal; La presión de fijación, el alivio de tensiones y la limpieza afectan el resultado.
- El aluminio 6061 se corta fácilmente pero puede dejar marcas; El control de virutas y la protección de superficies son importantes.
- El latón suele ser mecanizado libremente, pero los grados especiales o sin plomo pueden cambiar las herramientas y el acabado.
No acepte una lista de materiales como prueba de capacidad. Pregunte por los parámetros de corte, las herramientas y el método de inspección utilizados en una pieza comparable. Los certificados de materiales y la trazabilidad del lote pertenecen al debate de compra desde la primera cotización.
Las tolerancias y la inspección deciden la ruta del proceso
La tolerancia no es un número único. Un diámetro de más o menos 0,01 mm, una posición real de 0,005 mm y un acabado superficial Ra de 0,2 micrómetros son problemas diferentes. Las cotizaciones de mecanizado médico deben identificar qué características impulsan el proceso, cuáles son funcionales y cuáles son solo de referencia. Esa distinción evita el exceso de mecanizado y reduce los costos.
Una secuencia de inspección viable es:
- Revisar el plano y definir el esquema de referencia antes de cotizar.
- Verifique que la máquina y el accesorio puedan repetir la característica crítica en un corte de prueba.
- Mida el primer artículo en una CMM, comparador óptico, micrómetro o perfilómetro según lo requiera la función.
- Ejecute una verificación de capacidad en la característica funcional más estricta, no solo en la más sencilla.
- Documente los ajustes y vuelva a verificar después de cualquier cambio de herramienta o programa.
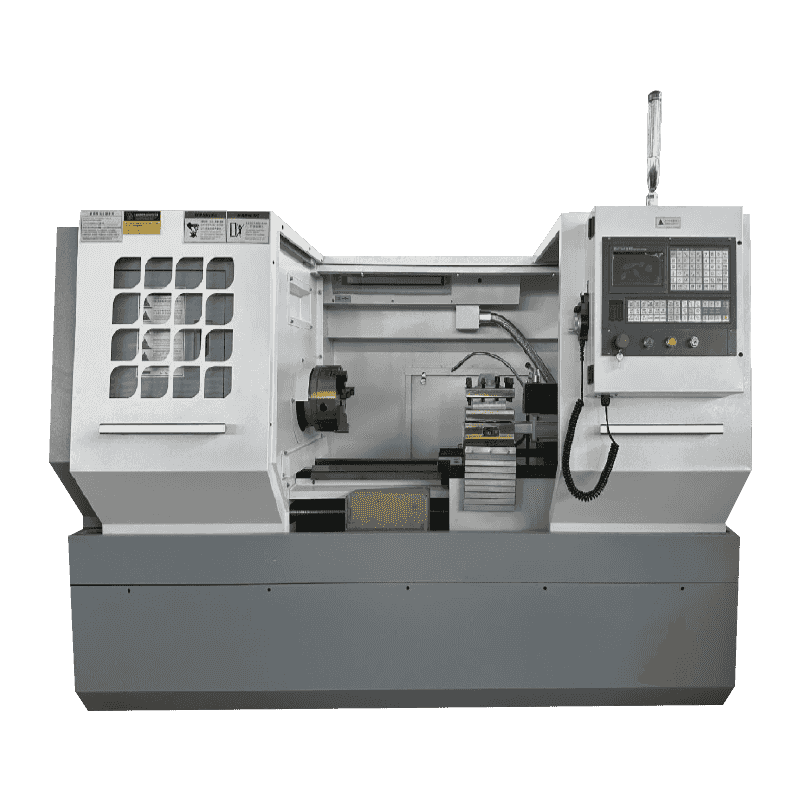
Cuando las piezas tienen características en ambos extremos, volver a fijarlas puede introducir el error que la inspección encuentra más adelante. Vale la pena evaluar un centro de torneado y acoplamiento automático de doble husillo, como el NC106DS, cuando la familia de piezas ha repetido el trabajo de dos extremos y el volumen justifica la configuración. El beneficio no es el nombre de la máquina; Se trata de menos configuraciones, menos cambios de datos y un camino más corto desde la pieza en blanco hasta la pieza verificada.
 Centro de torneado y acoplamiento automático de doble husillo NC106DS Para trabajos repetidos de dos extremos, su acoplamiento automático de doble husillo integra torneado, taladrado, taladrado, fresado y roscado para reducir las configuraciones y los cambios de referencia. Ver producto →
La realización de agujeros y el fresado necesitan sus propios puntos de control
Muchas piezas médicas no se terminan en un torno. Las placas de instrumentos, carcasas, colectores y componentes de accesorios necesitan planitud, profundidad de la cavidad, posición del orificio, calidad de la rosca y control de las rebabas. Un centro de mecanizado vertical o una máquina perforadora y roscadora puede ser la ruta correcta, pero sólo si la máquina puede mantener la posición en todo el lote y evacuar las virutas de los agujeros pequeños.
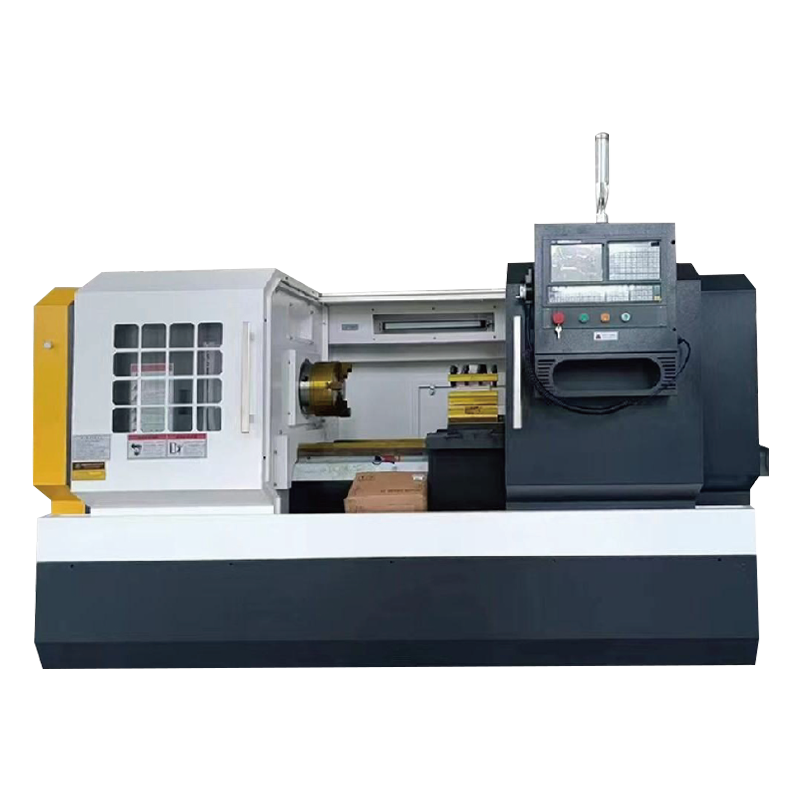
Para taladrar y roscar orificios pequeños, verifique la velocidad del husillo en la punta de la herramienta, el control de taladrado, la presión y orientación del refrigerante, el descentramiento de la herramienta y la capacidad de verificar la posición del orificio sin dañar la superficie. Un centro de perforación de alta velocidad como el T600A es relevante cuando la familia de piezas tiene muchos orificios pequeños y el proceso necesita una perforación rápida y repetible en lugar de un fresado pesado.
 Centro de perforación de alta velocidad T600A Para familias de piezas con muchos orificios pequeños, su husillo de alta velocidad y su aceite pasante permiten ciclos de taladrado y roscado rápidos y repetibles. Ver producto →
El fresado y el taladrado también plantean una cuestión de limpieza. Las rebabas y las virutas atrapadas no son problemas estéticos en el mecanizado médico; pueden afectar el ajuste, la función y la validación de la limpieza posterior. Especifique el método de desbarbado, rotura de bordes y acceso de inspección antes del primer corte.
La limpieza, la trazabilidad y la validación son parte del proceso
Una pieza mecanizada que mide bien pero que no se puede rastrear no es un componente médico terminado. El proceso debe preservar el lote de material, la máquina, la revisión del programa, el cambio de herramienta, el operador, el resultado de la inspección y el registro de limpieza. Esto no significa que cada comprador necesite un paquete de validación completo, pero la cotización debe indicar lo que está incluido.
- Certificado de material y trazabilidad del lote hasta el stock recibido.
- Enrutamiento de procesos con operaciones críticas, accesorios y puntos de inspección.
- Informe de inspección del primer artículo con resultados dimensionales y superficiales.
- Control de cambio de herramienta y revisión de programa para pedidos repetidos.
- Método de limpieza y desbarbado, incluidos los requisitos de pasivación cuando corresponda.
- Manejo de no conformidades y aprobación de desviaciones antes del envío.
Para trabajos regulados, pregunte cómo el proveedor valida un nuevo proceso y cómo controla los cambios. Un proceso que es estable sólo porque el operador original conoce las peculiaridades es un riesgo de suministro, no una capacidad.
Preguntas de proveedores que separan la capacidad de las afirmaciones de los folletos
La forma más rápida de evaluar a un proveedor de maquinaria médica es solicitar pruebas vinculadas a una familia de piezas, no una declaración de capacidad general. Un proveedor que no puede explicar su lógica de fijación, inspección y control de cambios para una pieza comparable probablemente no mejore después de la orden de compra.
- ¿Qué característica de esta parte será más difícil de mantener y cómo demostrará su capacidad?
- ¿Qué máquina, dispositivo y herramienta ejecutarán el primer artículo?
- ¿Cómo se compensa el crecimiento térmico durante un largo plazo?
- ¿Cuál es el método de inspección para la llamada más estricta y quién la revisa?
- ¿Cómo se controlan las revisiones del programa y los cambios de herramientas después de la aprobación?
- ¿Qué pasos de limpieza y desbarbado se producen antes de la inspección final?
- ¿Qué sucede cuando una dimensión tiende a salirse de la tolerancia a mitad del lote?
También ayuda revisar el equipo real del proveedor y los antecedentes del proceso. CNC de Hongjia acerca de la página describe una experiencia en equipos de corte de metales CNC y una gama de productos que incluye centros de torneado horizontal, tornos verticales, centros de mecanizado y máquinas perforadoras y roscadoras. Ese rango es un contexto útil, pero el comprador aún necesita una ruta específica para la pieza, un plan de aceptación mensurable y un proceso claro de control de cambios.
El mecanizado médico es una disciplina de repetibilidad. La secuencia de compra debe ser: definir la familia de piezas, elegir la ruta del proceso, verificar la máquina y el accesorio en función de la característica crítica, bloquear la inspección y la trazabilidad, y luego comparar el precio.
Una cotización automática sin esa secuencia es sólo un punto de partida. La pregunta más importante es si el proveedor puede demostrar cómo la primera parte buena se convierte en la milésima parte buena.
Derechos de autor © Ningbo Hongjia CNC Technology Co., Ltd.
